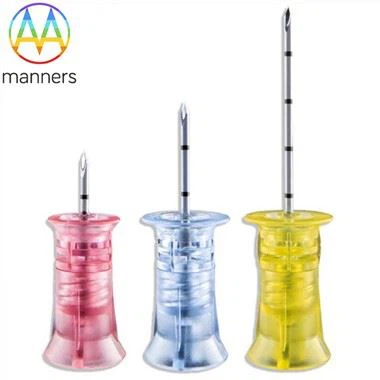
Afdækning af den strenge produktionsrejse af ekkogene spidsnåle fra råmaterialer til færdigvarer
Jun 10, 2026
https://www.nature.com/articles/s41598-024-72620-8
Bag en tilsyneladende almindelig echogenic spids nålligger en indviklet arbejdsgang, der integrerer præcisionsbearbejdning, polymermaterialeteknik og stringent kvalitetskontrol. Selv små defekter kan forårsage dårlig ultralydsvisualisering eller mislykkede punkturforsøg. Denne artikel dissekerer hele produktionskæden og skitserer, hvordan enheder i premium-kvalitet udvikles.
I. Udgangspunkt: Rigorøst udvælgelse af råmateriale
Produktionen starter med en krævende substratafskærmning. Leverandører skal levere rustfrit stål af medicinsk-kvalitet (304, 316L osv.) eller Nitinol-legering, der overholder ASTM-standarderne. Disse materialer skal levere enestående trækstyrke og korrosionsbestandighed og bestå cytotoksicitetsvurderinger for at eliminere biokompatibilitetsfarer. Et certifikat for sammensætningsanalyse er obligatorisk for hvert batch af råmateriale.
II. Kerneprocedurer: Præcisionsformning og overfladebehandling
- Skæring og slibningHøj-præcisions laserskæring eller centerløse slibemaskiner former rørformede eller stangformede til kanyler med tilpassede tilspidsninger og skarpe nålespidser. Spidsens skråvinkel og skærkantssymmetri styrer direkte gennemtrængningsmodstanden, med tolerancer holdt til mikronskalaen.
- Overfladerensning og aktiveringFør belægningsaflejring, fjerner plasma- eller kemisk rengøring omhyggeligt smøremiddelrester og oxidfilm. Dette sikrer robust binding mellem belægningen og det metalliske substrat, hvilket forhindrer postoperativ belægningsdelaminering.
III. Definition af kerneproces: Fremstilling af polymere ekogene belægninger
Dette trin udøver den afgørende indflydelse på ekkoydelsen. Producenter anvender dyppebelægning, spraybelægning eller elektrostatisk aflejring for jævnt at påføre mikroboble--infunderet polymeropløsning på udpegede akselsegmenter.
- Generering og regulering af mikrobobler: Indlejrede mikroluftbobler danner den funktionelle kerne. Deres diameter (typisk 10-100 mikron), volumetriske tæthed og rumlige ensartethed kalibreres via præcise gasblandings- og hærdningsprotokoller. Utilstrækkelige bobler giver svag ekkogenicitet; overskydende bobler kompromitterer belægningens mekaniske integritet.
- Belægningstykkelse og vedhæftningsbalance: En alt for tynd film leverer svage ekkosignaler, mens overdreven tykkelse øger indføringsfriktionen. Producenter optimerer den ideelle tykkelse (normalt flere til titusinder af mikrometer) via iterative forsøg. Bøjnings- og slidsimuleringstests validerer klæbeevnen.
IV. Kvalitetsinspektion: Multi-bekræftelse for nul defekter
I overensstemmelse med ISO 13485 kvalitetsstyringssystem, der henvises til, gennemgår hvert produktionsparti en streng inspektion før-forsendelse:
- Dimensionel og visuel inspektionMikroskoper med høj-forstørrelse og optiske måleinstrumenter bekræfter nålængde, ydre diameter, spidsgeometri og skærmbelægningsfejl, herunder hulrum, partikelformige forurenende stoffer og ridser.
- Fysisk præstationstest
- Penetrationskrafttest: Vævslignende-fantomer eller dyrevævsprøver kvantificerer spids- og gennemsnitsindføringskræfter for at bekræfte kompatible skarphedsbenchmarks.
- Ekkogen ydeevnetest: Prøver indsættes i ultralydsvævsfantomer; kalibrerede ultralydsscannere optager billeder. Analytisk software beregner kontrastforhold og signal-til-støjforhold mellem nåleskaftet og baggrundsvævet, hvor resultaterne krydsrefereres mod certificerede referenceprøver for at afvise ikke-overensstemmende enheder.
- Biokompatibilitet og steriliseringsvalideringEfter-emballering gennemgår produkter ethylenoxid (EO) sterilisering eller strålingssterilisering efterfulgt af sterilitetsanalyser og endotoksin-kvantificering.
V. Sporbarhed og løbende forbedring
Hver færdig nål bærer en unik batchidentifikator, der muliggør fuld sporbarhed tilbage til råmaterialepartier, produktionsudstyr, driftspersonale og kvalitetskontrolregistreringer. Denne fulde-livscyklussporbarhedsramme tillader hurtig identifikation og udbedring af eventuelle kvalitetsafvigelser.
Konklusion
Fremstilling af ekkogene spidsnåle er langt fra grundlæggende samling; det kræver ultra-nøjagtig manipulation i mikroskala. Omhyggelig justering af metallisk duktilitet, polymerakustiske egenskaber, og hvert produktionstrin kulminerer i et pålideligt, skarpt visualiseret præcisionsinstrument til kliniske praktiserende læger.